25.09.2013
Как обезопасить ваш загородный дом?
 Загрузка ...
Переточка оправдана для фрез диаметром 6 мм и больше, при равномерном износе — не сколе — и когда цена заточки ниже трети стоимости новой фрезы того же типоразмера.
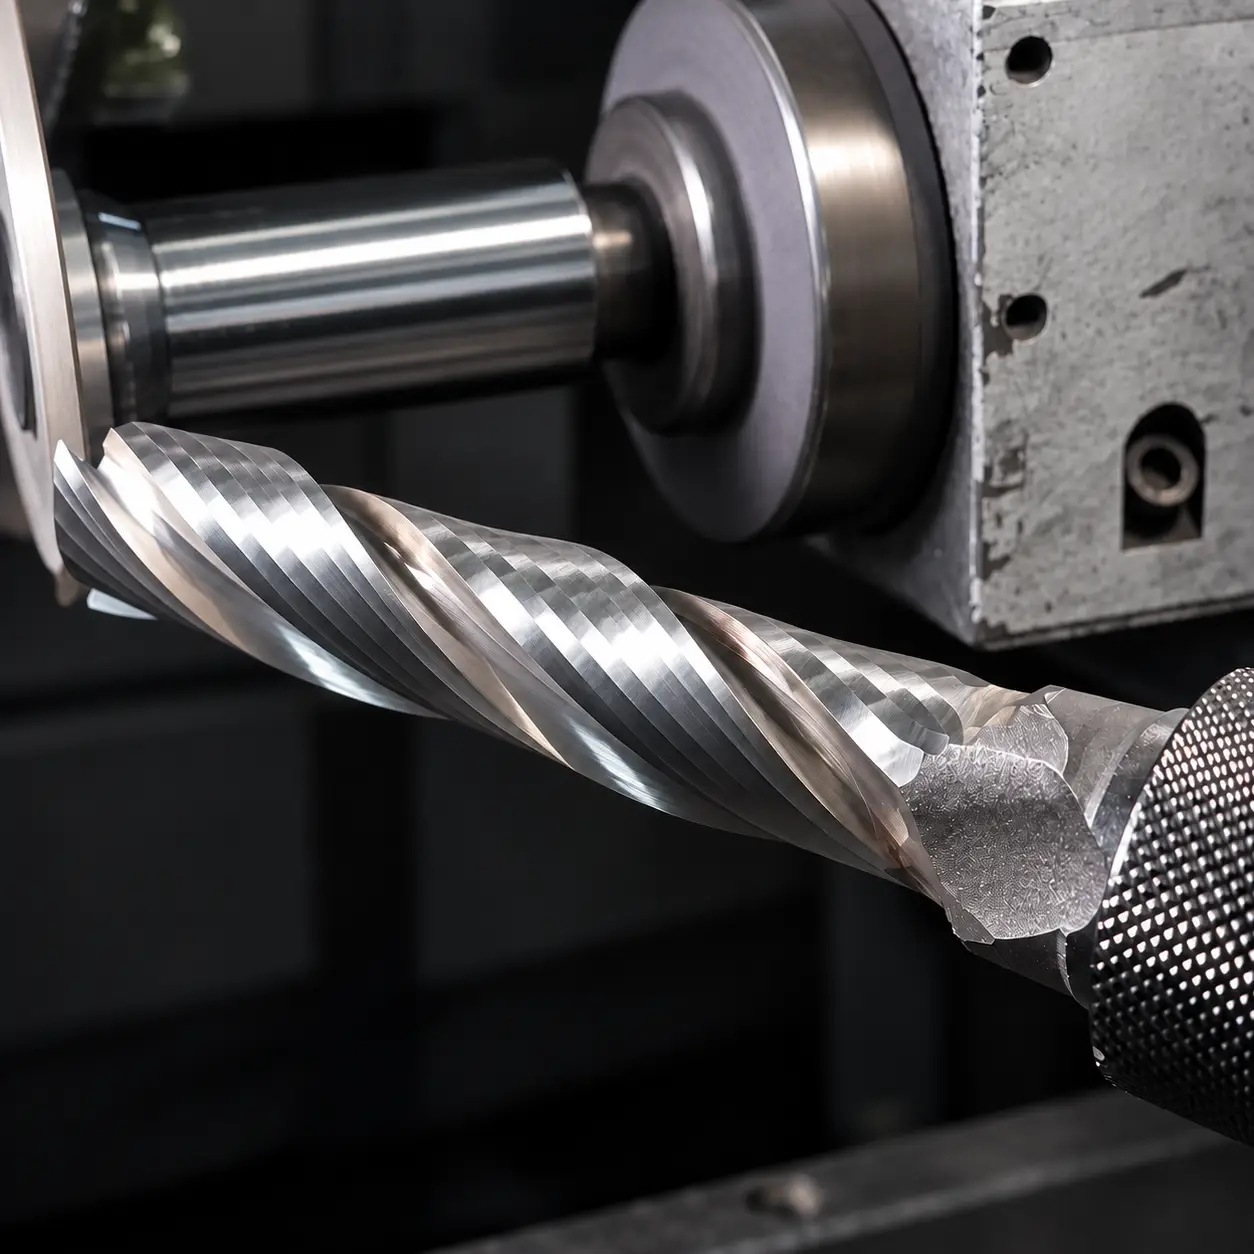 Фрезы Ø1–2 мм не точат вообще: снимать с них нечего, а цена ошибки — вся деталь. Всё, что между этими полюсами, решается по признакам износа и простому расчёту, которые разбираем ниже.
Отдельно скажем про покрытие, углы и почему «обычное точило» для твердого сплава не подходит.
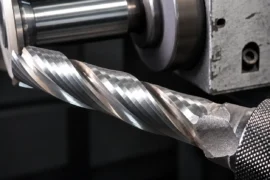
Первый и самый честный признак — блеск на ленточке. Ленточка — это задняя поверхность зуба, полоска рядом с кромкой, которая трёт по стенке. Когда она блестит по всей длине, задняя поверхность стёрлась: фреза больше не режет, а скользит и греется.
Косвенные признаки идут следом. Усилие подачи растёт — станок «толкает» фрезу туда, где раньше шла легко. Стенка и радиус в детали портятся без смены режимов. На прежних подачах появляется вибрация, которой не было. По отдельности каждый симптом может значить другое — например, вибрацию даёт и слабое крепление, — но два-три признака вместе дают однозначный вердикт.
Чего эти признаки не покажут: микросколы кромки и перегрев. Их видно только под лупой, поэтому загадочные «внезапные» поломки почти всегда начинались раньше, чем их заметили.
Равномерный блеск ленточки — нормальный износ. Это тот случай, ради которого заточка и существует: кромку обновляют, геометрия восстанавливается, фреза идёт на второй круг.
Выкрашивание кромки — скол. Причина обычно не в инструменте, а в условиях: биение патрона, вылет больше четырёх диаметров, полный паз на большой глубине. Если скол мелкий и локальный, фрезу можно заточить, сняв больше металла, но это минус одна переточка из срока жизни. Крупный скол у хвостовика — списание.
Цвета побежалости — синева и поблёскивание радугой на кромке — перегрев. Такая фреза потеряла твёрдость в поверхностном слое: формально её можно заточить, но сплав под заточкой мягкий, и кромка сядет за один проход. Практический вердикт — в мусор.
Фрезу снимают со станка и протирают. Первым смотрят торец под лупой: кромки должны быть ровными, без блестящих фасок на углах. Вторым — ленточку: проведите по ней ногтем от хвостовика к торцу, заусенец и блеск говорят о стёртой задней поверхности. Третьим — канавку: налипший металл у кромки означает, что фреза работала без смазки или на заниженной скорости, и после заточки это повторится.
Затем — простая проверка на станке. Фрезу зажимают, шпиндель вращают вручную и смотрят на биение кромок по индикатору: больше 0,02 мм — проблема в цанге, а не в заточке. Экономить эти пять минут — самая дорогая привычка в металлообработке: фреза с невыявленным сколом портит заготовку быстрее, чем изношенная.
Задний угол по торцу держат в пределах 8–12 градусов: меньше — кромка трёт задней поверхностью, больше — выкрашивается. Торец затачивают с поднутрением 2–4 градуса от периферии к центру, чтобы дно паза не затирало всей плоскостью.
Круг — только алмазный, на заточном станке с креплением в цанге. Твердый сплав не точится «обычным точилом»: электрокорунд не берёт карбид вольфрама, а перегрев от прижога уводит кромку цветами побежалости уже на первой попытке.
Порядок работы: сначала ленточка и спинка зуба, потом торец. Зуб за зубом, с одинаковой касанием круга на каждом — перекос на одном зубе заставит его работать одному, и новая заточка «умрёт» за проход.
Слой TiAlN или AlCrN — это микронная плёнка. Она уходит вместе с первым же снимаемым металлом: на переточенных участках фреза работает голым сплавом. Отсюда правило из практики: после заточки режимы снижают примерно на 20 процентов — скорость резания и подачу, потому что кромка без покрытия быстрее греется и налипает на вязких материалах.
Переточенная фреза — это инструмент «второй стойкости», а не «тот же, но дешевле». Планировать на неё серийную работу с прежними циклами — ошибка.
Фрезы Ø6 и больше перетачивают обычно два-три раза — пока хватает длины рабочей части и не пострадала жёсткость. Каждая заточка съедает доли миллиметра по торцу.
Расчёт простой. Если заточка стоит меньше трети новой фрезы — точить выгодно при условии, что геометрия не пострадала. Пятьсот гривен заточки против полутора тысяч новой Ø8 — экономия. Та же заточка для Ø2, где новая стоит 400 гривен, — пустая трата: со сменой диаметра после переточки уходит и расчётный режим, и место фрезы в наборе.
Экономика меняется, если заточить нужно дорогую фрезу — Ø12 и выше, удлинённую или радиусную с большим радиусом: там цена новой идёт на тысячи, и даже третья переточка окупается легко. Для дешёвых серий правило то же, но в обратную сторону: BASIC за 400 гривен точить экономически бессмысленно, как и бытовую фрезу из строительного магазина.
Если переточка не окупается, новую фрезу проще взять там же, где и остальной инструмент: в интернет-магазине Freza-M (сайт freza-m.com) — концевые и радиусные твердосплавные фрезы, свёрла, резцы и пластины, 11 брендов. Заказ на сайте круглосуточно, минимальная сумма 1000 гривен, Новая почта по Украине 1–3 дня.
Следите за блеском ленточки — он скажет о износе раньше, чем испорченная деталь. Равномерный износ на фрезе от 6 мм — на заточку, цена которой оправдана, если она дешевле трети новой. Скол — повод проверить станок, а перегрев — повод для списания. А если фреза износилась «раньше срока», сначала проверьте биение цанги и вылет: чаще всего это они, а не качество инструмента.